Пример применения сетки и рамы для трафаретной печати в печати
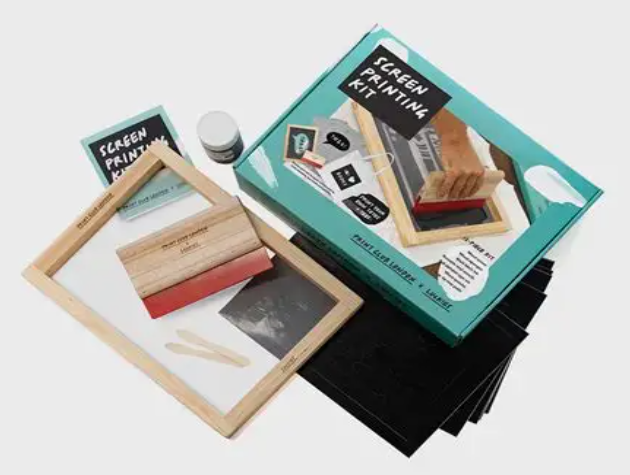
Пример применения сетки и рамы для трафаретной печати в печати
В этом случае основное внимание уделяется проекту печати подарочных коробок культурной и творческой компании в традиционном китайском стиле, концентрирующейся на выборе, адаптации и практическом применении сетки и рамы для трафаретной печати. В нем подробно рассматривается совместная роль этих двоих в высокоточной печати, решаются основные проблемы, такие как размытые узоры, неровные края и неточная наложение печати в процессе печати, и, наконец, достигается точная реализация концепции дизайна, одновременно контролируя производственные затраты и повышая эффективность производства.
I. Предыстория дела и требования к печати
Наш сотрудник Компания, специализирующаяся на культурной и творческой продукции в традиционном китайском стиле, планирует выпустить на рынок праздничных подарков высококачественную подарочную коробку в традиционном китайском стиле. Основная часть подарочной коробки изготовлена из специального картона, а на поверхность необходимо напечатать нежные пейзажные узоры и мелкие каллиграфические шрифты. Основные требования следующие: 1. Минимальная ширина линии рисунка составляет всего 0,1 мм, требуется четкая печать, гладкие края, отсутствие заусенцев и пятен;
2. Напечатанный рисунок должен быть точно выровнен при последующем процессе горячего тиснения, а погрешность выравнивания должна контролироваться в пределах 0,05 мм; 3. Серийное производство 2000 подарочных коробок, что требует обеспечения единообразия печати и исключения брака партий;
4. Поверхность подарочной коробки имеет матовую текстуру, печатная краска должна прочно держаться, не опадать и не царапаться.
На начальном этапе предприятие поручило изготовление экранизации небольшой мастерской. Из-за необоснованного соответствия сетки и рамки для трафаретной печати напечатанные подарочные коробки имели такие проблемы, как неровные края узоров, размытые детали и неполные шрифты. Первая партия из более чем 200 подарочных коробок была утилизирована, что не только привело к потерям затрат, но и задержало цикл запуска продукта. Чтобы решить вышеуказанные проблемы, предприятие переопределило партнеров и, наконец, выбрало полиграфическую фабрику с профессиональными возможностями по производству экранизаций. Основным направлением оптимизации является научный выбор и адаптация сетки и рамы для трафаретной печати.
II. Основа выбора и схема сетки и рамки для трафаретной печати
В сочетании с требованиями высокой точности печати подарочных коробок, характеристиками подложек и требованиями массового производства техническая группа провела выбор материала и количества ячеек сетки, а также материала и структуры рамы и, наконец, определила следующую схему, чтобы гарантировать, что они играют синергетическую роль для удовлетворения требований точности и эффективности печати.
(I) Выбор сетки для трафаретной печати
В качестве основного носителя для переноса чернил материал и количество ячеек экрана напрямую определяют четкость рисунка и покрытие чернил. В сочетании с требованиями к печати этого проекта ключевыми моментами выбора являются следующие:
1. Выбор материала: выбрана полиэфирная сетка. По сравнению с нейлоновой сеткой полиэфирная сетка обладает более высокой устойчивостью к растяжению, умеренной устойчивостью к растворителям и умеренной ценой, что подходит для высокоточной печати на плоских подложках, таких как специальный картон; в то же время полиэфирная сетка обладает умеренной эластичностью, что позволяет эффективно избежать деформации сетки, вызванной чрезмерным давлением скребка, обеспечить постоянство массовой печати и удовлетворить потребности массового производства 2000 подарочных коробок. По сравнению с сеткой из нержавеющей стали, полиэфирная сетка легче и может снизить общий вес в сочетании с рамой из алюминиевого сплава, что удобно для печати и имеет больше преимуществ по стоимости, не неся при этом высокие затраты на сетку из нержавеющей стали.
2. Выбор количества ячеек: выбрана полиэфирная сетка плотностью 120 меш. Под количеством ячеек понимается количество отверстий сетки на квадратный дюйм. Чем выше количество ячеек, тем мельче отверстия сетки, тем ниже скорость прохождения чернил, что подходит для тонких рисунков; чем меньше количество ячеек, тем грубее отверстия сетки, тем выше покрытие чернил, что подходит для крупноформатных рисунков и рисунков с толстыми линиями. Ландшафтные узоры, напечатанные на этот раз, имеют тонкие линии (минимум 0,1 мм) и мелкие каллиграфические шрифты, которые должны сбалансировать четкость деталей и адгезию чернил. 120 меш — это среднее и высокое количество ячеек, которое позволяет не только точно контролировать дозировку чернил, чтобы избежать размазывания, вызванного чрезмерным количеством чернил, но и обеспечить полное представление деталей рисунка. В то же время он соответствует характеристикам впитывания чернил специального картона и обеспечивает надежную адгезию чернил.
3. Вспомогательная обработка: Поверхность экрана обезжиривается и калибруется натяжением. Обезжиривающая обработка позволяет удалить масляные пятна и загрязнения с поверхности экрана, избежать неравномерного покрытия светочувствительного клея, обеспечить тесное соединение светочувствительного клея и экрана и уменьшить утечку чернил; после калибровки натяжения натяжение трафарета контролируется на уровне 8–12 Н/см, чтобы гарантировать, что трафарет ровный, без провисаний и складок, что закладывает основу для последующей точной печати.
(II) Выбор кадра
В качестве несущего носителя экрана материал, структура и размер рамы напрямую влияют на стабильность натяжения экрана, а затем влияют на точность печати. Основные моменты выбора следующие:
1. Выбор материала: выбрана рама из алюминиевого сплава. Рама из алюминиевого сплава имеет такие преимущества, как легкий вес, высокая прочность, непростая деформация и возможность многократного использования. По сравнению с деревянной рамой, она обладает более сильными влагозащитными и антидеформационными свойствами, может сохранять структурную стабильность в течение длительного времени, избегать неравномерного натяжения экрана, вызванного деформацией рамы, и, таким образом, предотвращать деформацию печатного рисунка; По сравнению с пластиковой рамкой, рама из алюминиевого сплава имеет более высокую несущую способность, может стабильно поддерживать полиэфирное сито 120 меш, износостойка, подходит для многократного использования в массовой печати, что может снизить стоимость замены рамы.
2. Конструкция и размер: размер рамы подбирается в соответствии с областью печати подарочной коробки (30 см × 40 см), толщина рамы составляет 2 см, а внутренняя поперечная армирующая структура под углом 60 ° предназначена для повышения антидеформационной способности рамы, гарантирует, что рама испытывает равномерную нагрузку во время растяжения и печати, без тряски или деформации. При этом поверхность рамки анодирована для повышения гладкости поверхности, облегчения фиксации экрана и последующей очистки экранного варианта, а также продления срока службы рамки.
3. Адаптация к процессу растяжения экрана. Автоматическая машина для растяжения экрана используется для растяжения экрана, фиксации экрана из полиэстера на раме из алюминиевого сплава, точного контроля давления и натяжения экрана, обеспечения погрешности натяжения экрана в пределах ± 0,5 Н/см, обеспечения плотного прилегания экрана к раме без провисаний и складок, а также предотвращения деформации рисунка и неточной печати, вызванной неравномерным натяжением экрана во время печати.
III. Управление процессом и эффектом печати
После определения схемы выбора сетки и рамы для трафаретной печати в сочетании с такими процессами, как нанесение светочувствительного клеевого покрытия, экспонирование и проявление, была выполнена операция печати подарочной коробки, уделяя особое внимание совместной роли обоих на протяжении всего процесса, чтобы гарантировать, что эффект печати соответствует требованиям.
(I) Предварительная подготовка: создание экранной версии и отладка
1. Операция растягивания сита: сито из полиэстера 120 меш с калиброванным натяжением фиксируется на раме из алюминиевого сплава с помощью автоматической машины для растягивания сита, а давление растягивания сита контролируется в равномерном диапазоне, чтобы обеспечить постоянное натяжение сита. После растяжки трафарета его оставляют на 24 часа, чтобы трафарет полностью прилегал к раме, не допуская ослабления натяжения при последующей печати.
2. Светочувствительное клейкое покрытие. Светочувствительный клей на масляной основе с высокой адгезией выбирается и равномерно наносится на растянутый экран в 2 слоя, а толщина каждого слоя контролируется на уровне 0,02 мм, чтобы обеспечить равномерное покрытие без пузырьков или отсутствия покрытия. После нанесения покрытия его помещают в сушильную печь с постоянной температурой для высыхания, образуя равномерную светочувствительную клейкую пленку, и в это время экран находится в состоянии «невидимого шаблона».
3. Экспозиция и проявление: пленка с пейзажными узорами и каллиграфическими шрифтами аккуратно наносится на экран, покрытый светочувствительным клеем, и помещается в высокоточную машину для ультрафиолетового экспонирования, чтобы точно контролировать время экспозиции, избегая размытия рисунков, вызванного недостаточной экспозицией или потери деталей, вызванной чрезмерной экспозицией. После экспонирования экранную версию промывают чистой водой для растворения незастывшего светочувствительного клея, так что рисунок на пленке образует на экране полые сетчатые отверстия, завершая изготовление экранной версии.
4. Отладка версии экрана: изготовленная версия экрана устанавливается на печатную машину, расстояние между рамкой и подложкой (специальный картон) регулируется для обеспечения равномерного расстояния (контролируется на уровне 1-2 мм), одновременно проверяются натяжение экрана и наличие деформации рамки. Давление скребка отрегулировано так, чтобы чернила могли равномерно проходить через отверстия сетки экрана и переноситься на поверхность подложки.
(II) Массовая печать: практическое воплощение совместной роли
1. Адаптация чернил: выбираются чернила на масляной основе, подходящие для полиэфирного экрана и специального картона, а вязкость чернил регулируется до соответствующего уровня, чтобы гарантировать, что чернила могут плавно проходить через сетчатые отверстия экрана с размером ячеек 120 ячеек и избегать размазывания, вызванного чрезмерным количеством чернил.
2. Операция печати: запустите печатную машину, скребок скользит по поверхности экрана с постоянной скоростью, и под действием давления чернила проходят через полые сетчатые отверстия экрана и точно переносятся на поверхность подарочной коробки. В этом процессе стабильная структура рамы из алюминиевого сплава обеспечивает равномерное натяжение экрана, избегая смещения рисунка, вызванного тряской или деформацией рамы; Мелкие отверстия полиэфирного экрана размером 120 меш точно контролируют дозировку и перенос чернил, гарантируя, что тонкие линии ландшафтных узоров будут четкими и гладкими, а каллиграфические шрифты не будут иметь дефектов и заусенцев.
3. Контроль процесса: каждые 100 напечатанных подарочных коробок проверяется состояние экранной версии, обращая внимание на то, не провисает ли экран, не деформируется ли рамка и не заблокированы ли отверстия в сетке экрана. Своевременно очищайте и регулируйте, чтобы обеспечить постоянство массовой печати. В то же время проверьте совмещение напечатанного рисунка с положением горячего тиснения, чтобы убедиться, что погрешность совмещения не превышает 0,05 мм.
(III) Эффект печати и достижения
Благодаря научному выбору сетки и рамки для трафаретной печати, а также оптимизации рабочего процесса, печать на подарочных коробках на этот раз достигла идеальных результатов: 1. Точность рисунка соответствует стандарту: края ландшафтных рисунков гладкие, тонкие линии (0,1 мм) четкие и законченные, каллиграфические шрифты аккуратные, без заусенцев, пятен и дефектов; 2. Точная надпечатка: ошибка совмещения напечатанного рисунка и процесса горячего тиснения контролируется в пределах 0,05 мм, что соответствует требованиям качества высококачественных подарочных коробок; 3. Хорошая последовательность партий: все 2000 подарочных коробок аттестованы, партия не списывается, а уровень квалификации достигает 100%; 4. Адгезия соответствует стандарту: печатная краска прочно прикреплена, после испытаний на трение и царапины не опадают и не теряют чернил, что соответствует требованиям к использованию подарочной коробки.
Кроме того, выбранную рамку из алюминиевого сплава можно использовать повторно и использовать для печати других последующих подарочных коробок после замены экрана, что снижает стоимость производства экранной версии; полиэфирное сито с размером сетки 120 меш отличается высокой экономической эффективностью, балансируя точность и стоимость, а эффективность массовой печати повышается на 30%, что эффективно сокращает цикл запуска продукта. Впоследствии культурно-творческое предприятие подписало договор о долгосрочном сотрудничестве с полиграфической фабрикой, применяя этот набор схем подбора и адаптации сетки и рамки для трафаретной печати ко всем последующим проектам печати подарочных коробок высокого класса.
IV. Краткое изложение случая и разъяснение опыта
Этот случай полностью показывает, что сетка и рамка для трафаретной печати являются основными компонентами трафаретной печати. Их выбор и адаптация напрямую определяют точность печати, стабильность партии и стоимость производства, а их совместная работа является ключом к достижению высококачественной печати.
Основное просветление опыта заключается в следующем:
1. Выбор должен соответствовать требованиям к печати: количество ячеек сетки для трафаретной печати должно определяться в зависимости от точности рисунка и материала подложки, а материал должен сочетать стабильность натяжения и стоимость; материал рамы должен сначала выбирать тип с высокой прочностью и не легко деформироваться, а конструкция конструкции должна соответствовать требованиям к растяжению экрана и печати, чтобы обеспечить равномерное натяжение;
2. Ключевым моментом является синергия между ними: процесс калибровки натяжения и растяжения экрана должен быть адаптирован к структуре и материалу рамы, избегая неравномерного натяжения экрана, вызванного деформацией рамы, что влияет на эффект печати;
3. Нельзя игнорировать контроль процесса: при массовой печати необходимо регулярно проверять состояние экрана и рамы, вовремя чистить и настраивать, чтобы и то, и другое было в наилучшем рабочем состоянии, не допуская брака партии, вызванного незначительными отклонениями.
Реальный случай применения трафаретной печати заказчиком (производство печатных плат)